Nos preocupa la reacción al fuego de tableros
desnudos y recubiertos, de forma especial en los tableros recubiertos, ya sea
rechapados, recubiertos con melaminas o con otros productos ¿La
reacción al fuego de los tableros desnudos se puede trasladar directamente a
los tableros recubiertos?
RESPUESTA.
Los
tableros derivados de la madera con mejores prestaciones frente al fuego están
afectados por el Reglamento Europeo de Productos de Construcción, por lo que
deberán llevar obligatoriamente el Marcado CE.
El
sistema de evaluación de la conformidad que les corresponde es el 1, el más
exigente debido a la importancia de sus prestaciones frente al fuego, y
requiere la actuación de un organismo certificador notificado y de un laboratorio
acreditado.
La implantación
del Reglamento se realiza con las normas armonizadas correspondientes a cada
producto:
Caso de tableros desnudos:
En el
caso de los tableros desnudos en los que no se añade en el proceso productivo
un retardante del fuego, su clase de reacción normalizada generalmente es la Ds2,d0,
que no requiere ensayo.
Caso de los tableros rechapados, melaminizados o recubiertos:
-La clasificación del tablero desnudo o del recubrimiento no puede
trasladarse directamente al tablero rechapado, melaminizado o recubierto; ya que la chapa
decorativa, la melamina o el recubrimiento pueden influir en la reacción al
fuego (lógicamente el tablero desnudo que se utilice debe tener una reacción al
fuego mejorada que permita optar a conseguir la reacción al fuego deseada para
el tablero rechapado, melaminizado o recubierto).
- Estos tipos de tableros se consideran a como un nuevo producto o
producto diferente (tablero soporte + recubrimiento) que hay que ensayar (en la
práctica raramente se coloca un tablero de partículas o de fibras desnudo como
revestimiento visto de pared o techo).
Los
ensayos indicativos deben realizarse de acuerdo con el protocolo definido por
el Grupo Sectorial (SG 20) para el marcado CE de tableros derivados de la
madera que obliga, dependiendo del tipo de tablero y de su acabado final:
-Para los tipos de tableros (desnudos, recubiertos y barnizados), el
número de ensayos dependerá del rango de espesores o gruesos a certificar. Dependiendo
de dicho rango habría que ensayar el espesor mayor y menor, o los espesores
mayor, intermedio y menor.
-Para los tableros melaminizados además es necesario ensayar toda la
gama de colores. En el caso de la melamina se toman como referencia el color
más claro, el color rojo (obligatorio) y el color más oscuro.
-Para los tableros rechapados además es necesario ensayar muestras
(generalmente 3) escogidas de los grupos de especies de chapas de madera
definidos, de acuerdo con su porosidad indicados, en el protocolo antes indicado.
-Para los tableros barnizados se delega en el organismo notificado el
número de ensayos a realizar en función de los tipos de barnices utilizados.
-Una vez determinado el tablero con peor comportamiento de los
ensayos indicativos se realiza toda la batería de ensayos para el grueso mayor
y menor (y en su caso en el intermedio). Con todos estos resultados se obtiene
el Informe Técnico EXAP que recoge, según corresponda, todas las gamas de
gruesos, colores de melamina, grupo de especies de chapas de madera o tipo de
barnizados.
En
paralelo la utilización de elementos constructivos de madera en la fabricación
de barcos requiere que dispongan obligatoriamente del certificado IMO - MED
definido en la Directiva 2014/90/UE (MED) “Sobre equipos marinos”. Aunque los
requisitos de estas Directivas son ligeramente diferentes a los exigidos en el
Reglamento de Productos de Construcción, la filosofía y conceptos utilizados
son muy parecidos (***).
(***) En relación con los controles, se han de cumplir las Reglas
SOLAS 74/2009 y SOLAS 74, en su versión enmendada, y las resoluciones
circulares pertinentes de la OMI, relativas al “Convenio para la seguridad de
la vida en el mar”. Y en relación con los ensayos, se realizarán los exigidos
en la Resolución
OMI MSC 307 (88) -Código PEF 2010. Para más información véase
la
correspondiente Directiva.
Quería hacerte una consulta sobre un edificio que acabamos
de construir cuya fachada está recubierta de madera.
Tengo una gran preocupación sobre la reacción al fuego de un
recubrimiento enlistonado de abeto. El escenario parece comprometido según lo
que dice el CTE la reacción al fuego debería ser B y lo que dice la ficha
técnica es que tenemos para la madera colocada una reacción D.
¿Existe algún tipo de tratamiento, barniz intumescente o lo
que consideres más adecuado que mejore la reacción al fuego de la construcción
acabada?
Te agradezco sinceramente de antemano tu colaboración.
RESPUESTA.
En el
pliego de condiciones, como indicas, se tenía que haber especificado la
reacción al fuego B-s3, d0.
Este
revestimiento debe tener su correspondiente marcado CE, cuyo sistema de
evaluación de conformidad, por temas de fuego, es el 1 (es decir debe aportar
el certificado CE emitido por un Organismo notificado + Declaración de
prestaciones emitida por el fabricante).
En
vuestro caso se ha instalado un revestimiento sin reacción al fuego mejorada,
que también tiene que aportar su marcado CE (pero en este caso el sistema de
evaluación de la conformidad es el 3 o 4 (es decir el propio fabricante –
suministrador emite el certificado).
La
solución de vuestra situación para el tema del marcado CE es compleja. El
revestimiento sin reacción al fuego ya está instalado, y no se puede o podría
sumar el marcado CE del soporte + el marcado CE del barniz – pintura. Se tiene
que certificar en fábrica (antes de suministrar el producto) todo el proceso de
fabricación de forma global (elaboración revestimiento + aplicación controlada
del barniz – pintura en fábrica) + los ensayos de muestras tomadas en fábrica
por un organismo notificado. La solución a este tema no sé cual podría ser, en
su caso la decisión la tendríais que tomar vosotros o la Dirección Facultativa.
En el
mercado existen barnices – pinturas que mejoran la reacción al fuego. Para
aplicaciones de interiores está bastante claro y no presentan problemas, pero
para aplicaciones de exteriores no sé como se comportaría con el paso del
tiempo (lo tendrían que demostrar los fabricantes con los correspondientes
ensayos).
En alguna
ocasión he trasladado preguntas – dudas parecidas a la tuya, pero casi siempre
relacionadas con reacción al fuego, al Ministerio de Fomento (arquitectura@fomento.es) que es el responsable del DB SI.
Algunas veces contestan, otras tardan bastante en contestar o en algunos casos
no las contestan. La otra opción sería preguntar a los Bomberos (depende de
cada Comunidad Autónoma) si admitirían o no admitirían este tipo de protección
y sus correspondientes certificados – informe de ensayo.
Somos un despacho de Arquitectos y nos ponemos en contacto
con ustedes porque estamos interesados en obtener información acerca de la
madera de Alerce Europeo. En concreto se trata de conocer qué clase de reacción
al fuego tiene, aplicado como revestimiento en techo y paredes.
RESPUESTA.
En la
normativa no se indica la reacción al fuego específica para la madera de
Alerce.
En la
norma EN 14081-1 de madera aserrada estructural se indica de forma general: “Reacción
al fuego sin necesidad de ensayos complementarios de madera estructural,
densidad mínima 350 kg/m3 / grosor total mínimo 2 mm = clase D-s2,d0”.
En el
caso de que no quiera acogerse al valor indicado en la norma mencionada, existe
la opción de realizar un ensayo de reacción al fuego en un laboratorio
acreditado para comprobar si la madera de alerce mejora dicha clase.
Así
mismo, si la utilización final del producto elaborado con madera de alerce está
recogida en alguna de las normas armonizadas aprobadas, el fabricante
suministrador del producto debería llevar de forma obligatoria su
correspondiente marcado CE.
En la norma armonizada UNE-EN 13986:2006+A1:2015 “Tableros
derivados de la madera para utilización en la construcción. Características,
evaluación de la conformidad y marcado.”
En el punto 3.8.8 Se define el tablero recubierto como: Tablero
derivado de la madera recubierto con una o más láminas o películas, por
ejemplo, papel impregnado, plásticos, película de resina, metal.
Mi duda es, si un tablero de MDF (o de otro tipo) recubierto
de textiles o cuero directamente pegado en el tablero o con capas de espumas de
relleno intermedias con uso decorativo en interiores, y éste ocupa una parte
considerable de la pared de una estancia, ¿Cumpliría con esta definición?
RESPUESTA.
El marcado CE de los tableros
recubiertos con textiles, de momento, no están cubiertos por la norma
armonizada. Tal y como indicas en la norma EN 13986, en las definiciones de
Tablero recubierto (punto 3.8.3) y revestido (punto 3.8.9) no se recogen los
recubrimientos que mencionas, por lo que no estarían incluidos.
En este caso hay que mencionar, como
sucede otras veces, que la industria – productos fabricados va por delante de
la normativa.
De momento hasta que se solucione o
aclare este tema, creemos que solamente se podría indicar, cuando así se
requiera, que el soporte (tipo de tablero) utilizado tiene el marcado CE.
miércoles, 13 de marzo de 2024
PREGUNTA
Contacté con AENOR para hacerles una consulta sobre una
norma y me han derivado a ustedes como secretaría del CTN-UNE 56.
La duda es respecto a la UNE-EN 13986:2006+A1:2015 “Tableros
derivados de la madera para utilización en la construcción. Características,
evaluación de la conformidad y marcado.”
En el punto 3.8.8 Se define el tablero recubierto como: Tablero
derivado de la madera recubierto con una o más láminas o películas, por
ejemplo, papel impregnado, plásticos, película de resina, metal.
Mi duda es, si un tablero de MDF (o de otro tipo) recubierto
de textiles o cuero directamente pegado en el tablero o con capas de espumas de
relleno intermedias (parecido a la imagen que os adjunto) con uso decorativo en
interiores, y éste ocupa una parte considerable de la pared de una estancia (no
es un cabecero o una sección de la pared) ¿Cumpliría con esta definición? Es
decir ¿Debería llevar marcado CE? Y a que, si cumple con la definición, sería
abarcado por la norma, obligándole al marcado CE.
RESPUESTA.
Creemos que de ninguna manera la norma UNE-EN 13986
(la armonizada de tableros) sería aplicable a este tipo de recubrimientos
El lijado es la eliminación de imperfecciones, antes de pintar y/o entre una aplicación de pintura y otra, de la superficie de paneles de diferentes tamaños y formas, previamente calibrados
PREMISA
La secuencia de calibración/lijado es importante, ya que si se realiza una operación de calibración, el lijado posterior se facilitará enormemente. El lijado debe realizarse con bandas abrasivas de grano más fino que las de calibración y podemos dividirlo en dos fases esenciales: – lijado de la pieza en bruto (dividido en lijado y acabado); – Lijado de superficies pintadas.
LIJADO DE LA SUPERFICIE EN BRUTO
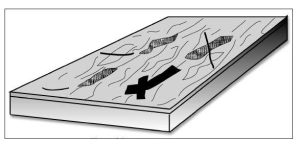
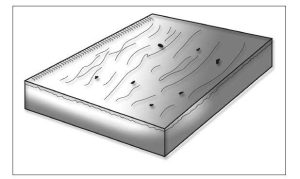
La calidad de la superficie de un panel es necesaria para satisfacer las siguientes necesidades (ver figura 1): – eliminar pequeñas imperfecciones superficiales o defectos de manipulación (arañazos, presencia de pegamento, tiras de papel); – crear una apariencia externa que sea hermosa al tacto y a la vista, esencial para la presentación estética del producto; – aplanar y limpiar las superficies, para eliminar cualquier defecto en la madera, como nudos o vetas demasiado acentuadas; – limitar el levantamiento de la pila en la operación de pintado posterior, para obtener una absorción correcta y uniforme de las pinturas; – Hacer que el panel sea uniformemente rugoso con cinta de grano fino, para permitir la absorción correcta y uniforme de la pintura, con una buena adherencia de las pinturas de imprimación (una superficie bien acabada necesita un recubrimiento más bajo, con pintura de imprimación, que una superficie rugosa).
Fig 1 – Panel chapado a lijar
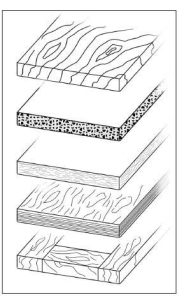
Las partes más comúnmente sometidas a la operación de lijado de la superficie en bruto, antes de pasar a cualquier fase de pintura o barnizado, son las siguientes (ver figura 2): – paneles planos para muebles de madera maciza; – paneles planos para muebles revestidos con chapa; – paneles planos para muebles revestidos de melamina; – puertas interiores revestidas con chapa; – puertas interiores y exteriores de madera maciza; – parquet de madera maciza preacabado; – lamas para revestimientos; – partes de sillas de madera maciza; – puertas de muebles de madera maciza; – puertas revestidas con chapa; – Ventanas y accesorios en madera maciza.
Fig. 2 – Ejemplos de paneles sometidos a lijado
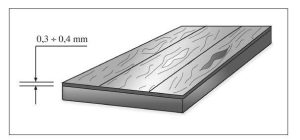
Actualmente, la difusión de los paneles chapados es casi universal; Las chapas de chapa suelen tener espesores muy bajos (0,3-0,4 mm), lo que hace que la operación de lijado sea especialmente delicada (véase la figura 3).
Fig. 3 – Espesor de la chapa
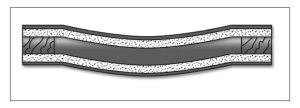
Además, el panel de aglomerado o nido de abeja que soporta la chapa a menudo tiene deformaciones y tolerancias que pueden crear riesgos de eliminación total de la chapa durante la operación de lijado (ver figura 4).
Fig. 4 – Deformación del panel de nido de abeja
Incluso en el procesamiento de los componentes de muebles llamados "económicos", a veces se debe lijar la superficie cubierta con papel impregnado, dependiendo del ciclo de pintura posterior. El lijado de superficies de madera maciza, que no implica los riesgos de "ruptura" posibles en superficies más delgadas, tiende a resaltar la diferente dureza de la madera entre los anillos de crecimiento de otoño y primavera, lo que provoca una superficie irregular, que la pintura no podrá mejorar.
LIJADO DE LA SUPERFICIE PINTADA
Se trata de la operación de eliminación de las imperfecciones superficiales después de la primera aplicación de pintura o después de aplicaciones intermedias (en cualquier caso antes de la aplicación final). Cuando se pinta un panel con la primera capa, inevitablemente se producen imperfecciones, por lo que es necesario lijar la superficie pintada de un panel antes del acabado para satisfacer las siguientes necesidades (ver figura 5): – eliminar los defectos de manipulación (arañazos); – obtener un aspecto uniforme de la superficie (efecto "satinado"); – aplanar crestas y depresiones debido a la distensión más o menos regular de la película de pintura; – eliminar las irregularidades causadas por el lifting del cabello; – permitir una adherencia correcta y uniforme de la pintura de acabado posterior; – eliminar los grumos de polvo (debido al exceso de pintura pulverizada); – Dar opacidad a la superficie.
Fig. 5 – Imperfecciones del panel pintado
El uso de la lijadora es necesario para varias fases intermedias de procesamiento, que incluyen: lijado de la primera capa de masilla, nuevo lijado de la segunda capa y, en general, antes de cada capa para terminar. Por lo general, los siguientes productos deben lijarse entre una aplicación de pintura y otra: – paneles planos para muebles; – puertas interiores y exteriores; – parquet preacabado; – lamas para revestimientos; – partes de sillas; – puertas de muebles; – Ventanas y accesorios. El lijado de superficies pintadas (también llamado lijado) debe realizarse con máquinas caracterizadas por la máxima precisión de procesamiento. Es difícil, teóricamente, poder establecer todas las aplicaciones de estas máquinas, ya que los casos difieren según el tipo de producto de pintura a lijar, pero también según el mismo ciclo de acabado; De hecho, como es bien sabido, los tipos de pinturas que se utilizan como imprimaciones son numerosos, mucho más que los acabados. Sin embargo, es una buena idea lijar después de aplicar los siguientes productos: masilla de relleno en preparación para una operación de impresión posterior; imprimación, independientemente del tipo de pintura utilizada (nitrocelulosa, poliuretano, acrílico, poliéster, poliéster, poliacrílico, etc.), y en cualquier tipo de ciclo de poliéster parafina, antes de las operaciones finales de pulido y abrillantado. Por otro lado, los tintes aplicados directamente a la madera no deben lijarse.
LIJADORA Y UNIDADES OPERATIVAS
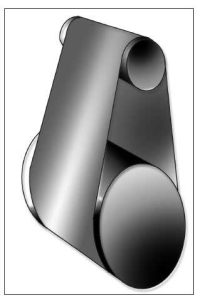
La cualidad fundamental de una lijadora consiste en la capacidad de obtener el mejor acabado del panel, compatible con el grano abrasivo utilizado, trabajando con precisión y al mismo tiempo con extrema delicadeza. La lijadora también debe tener excelentes cualidades en todos los aspectos: – máxima seguridad y fiabilidad mecánica; – gran flexibilidad, tanto en lo que se refiere al tipo de material a lijar como a las posibles tolerancias entre un panel y otro; – extrema sensibilidad en el seguimiento de las irregularidades de la superficie, sin atacar ni siquiera las capas muy finas de material precioso; – Variabilidad de los parámetros de procesamiento, para permitir su adaptación a las condiciones de trabajo más extremas. Además, la lijadora debe funcionar de la forma más suave posible sin necesidad de ajustes constantes. Por esta razón, se aplica la mejor tecnología para hacer que la maquinaria sea altamente flexible, en particular con la electrónica, conectada a dispositivos mecánicos muy precisos. En el lijado de superficies planas se utilizan esencialmente tres unidades operativas, a las que se pueden acoplar discos abrasivos y/o cepillos: – el rodillo lijador; – la zapata de lijado longitudinal; – la zapata de lijado transversal.
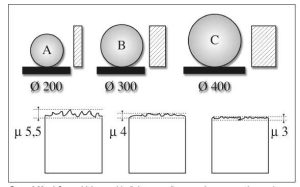
El rodillo de lijado El rodillo de lijado de contacto (ver figura 6) consta de un núcleo cilíndrico de acero con un revestimiento de goma. Las siguientes variables tienen una influencia significativa en la calidad del lijado: – diámetro del rodillo de lijado; – dureza del recubrimiento engomado; – tamaño de la ranura; – ángulo de la ranura. El diámetro del rodillo depende tanto de la tolerancia de planitud del material a lijar como de la calidad del acabado. Un rodillo de mayor diámetro es más adecuado para acabados de alta calidad, mientras que un rodillo más pequeño es más eficaz para eliminar y mantener la planitud.
Fig. 6 – Rodillo de lijado
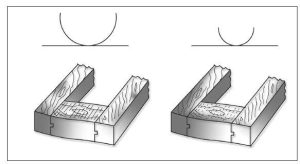
La única excepción está representada por el mecanizado de marcos con piezas con una veta transversal con respecto a la dirección de avance (por ejemplo, puertas gofradas en madera maciza): en este caso, se convierte en una prioridad asegurar un rayado lo más corto posible (por lo tanto, tiende a ser invisible) en la parte transversal, y esto es ciertamente posible con el uso de un rodillo de pequeño diámetro (ver figura 7).
Fig. 7 – Lijado de arañazos en piezas transversales
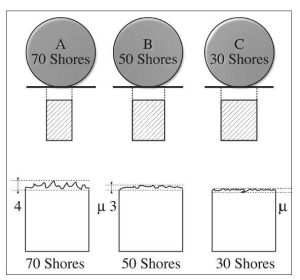
Examinamos los rodillos A, B y C con diferentes diámetros (ver figura 8) y consideramos constantes los siguientes parámetros de funcionamiento: – presión de trabajo; – velocidad de la banda abrasiva; – el grano de la banda abrasiva utilizada; – material a lijar; – dureza de la superficie engomada de los rodillos. De ello se deduce que cuanto más grande es el rodillo, más suave es el resultado del lijado, mientras que cuanto más pequeño es el rodillo, más agresivo es (y, por lo tanto, capaz de eliminar material). La dureza del recubrimiento de goma puede variar de 18 a 90 shore. A 18 shore el caucho es muy blando, a 90 shore es muy duro (la medición de la dureza, como es bien sabido, se calcula en shore; se mide con un dispositivo especial con punta de diamante, fácilmente disponible en el mercado).
Fig. 8 – Influencia del diámetro del rodillo de lijado en la tasa de arranque de material
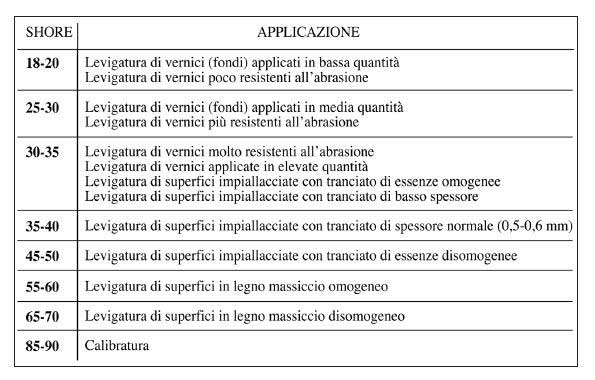
La elección de la dureza del recubrimiento de caucho del rodillo depende de la cantidad y calidad del material a lijar, así como de la calidad del acabado (ver figura 9).
Fig. 9 – Dureza del recubrimiento de goma del rodillo de lijado según el tipo de aplicación
Un rodillo recubierto de caucho de alta dureza es ciertamente más eficaz y preciso para arranques de material elevados, en comparación con un cilindro recubierto de caucho blando, que es más adecuado para operaciones de acabado. Examinamos los rodillos A, B y C con recubrimiento de caucho de diferente dureza (ver figura 10) y consideramos que los siguientes parámetros de funcionamiento son constantes: – presión de trabajo; – velocidad de la banda abrasiva; – el grano de la banda abrasiva utilizada; – material a lijar; – Diámetro de los rodillos de lijado. En primer lugar, podemos comprobar que la superficie de contacto es mayor con el rodillo recubierto de goma blanda que, con la misma presión ejercida, tiende a aplastar más, por lo que podemos sacar la siguiente consideración: la profundidad de las ranuras de lijado es proporcional a la dureza del rodillo de lijado. La superficie de goma del rodillo de lijado tiene ranuras helicoidales para permitir que la banda de lijado se enfríe. Por lo tanto, la capacidad de arranque (agresividad) no solo es directamente proporcional a la dureza del caucho, sino también al tamaño e inclinación de las ranuras, ya que estos elementos favorecen o no el aplastamiento del caucho. Se puede decir, en aras de la claridad, que la influencia del tamaño de las ranuras y el ángulo de las propias ranuras dan resultados operativos muy importantes y diversificados.
Fig. 10 – Influencia de la dureza del rodillo de lijado en la profundidad de las ranuras
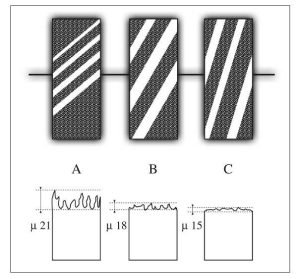
Examinamos los rodillos A, B y C, con diferentes inclinaciones de las ranuras helicoidales (ver figura 11) y consideramos constantes los siguientes parámetros de funcionamiento: – presión de trabajo; – velocidad de la banda abrasiva; – el grano de la banda abrasiva utilizada; – material a lijar; – dureza de la superficie engomada de los rodillos; – Diámetro de los rodillos de lijado. Podemos sacar la siguiente consideración: cuanto más abierto sea el ángulo del helicoide, mayor será la capacidad de absorber tolerancias en la planitud; Cuanto más abierta esté la esquina del helicoide, más suave será el resultado del lijado.
Fig. 11 – Influencia de la inclinación de las ranuras helicoidales en el rodillo de lijado en el lijado
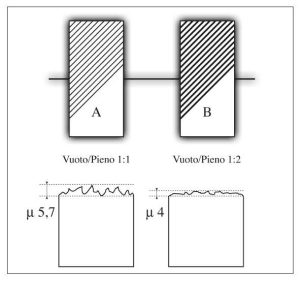
Examinemos los rodillos A, B con diferentes relaciones vacío/lleno de las ranuras helicoidales (ver figura 12) y consideremos que los siguientes parámetros de funcionamiento son constantes: – presión de trabajo; – velocidad de la banda abrasiva; – grano de la banda abrasiva utilizada – material a lijar; – dureza de la superficie engomada de los rodillos; – diámetro de los rodillos de lijado; – Inclinación de las ranuras helicoidales. Podemos llegar a la siguiente conclusión: cuanto menos anchas sean las ranuras, más suave será el resultado del lijado. Por lo tanto, la agresividad, o capacidad de eliminación, es directamente proporcional a la dureza del caucho de recubrimiento del rodillo de lijado y al tamaño (en ancho) de las ranuras helicoidales. Por lo tanto, la agresividad, o tasa de arranque de material, es inversamente proporcional al diámetro del rodillo de lijado y a la inclinación de las ranuras helicoidales. Los granos de polvo de lijado que se encuentran en el área de contacto, mientras la máquina está funcionando, pueden penetrar en el espacio entre la banda de lijado y el rodillo de lijado, causando rasguños profundos en el panel. Por esta razón, las ranuras helicoidales son indispensables, ya que, además de enfriar la banda abrasiva, actúan como un "contenedor" móvil para el polvo de lijado, que se descargará lateralmente debido al efecto del movimiento helicoidal.
Fig. 12 – Influencia de la relación vacío/lleno de las ranuras helicoidales del rodillo de lijado en el lijado Fuente: https://www.professioneverniciatore.it
Os escribo para consultare acerca del certificado EPD
EN-15804.
Me comentan que en otros países ya es exigible y no se si en
España esta en vigor, es obligatorio o que consideraciones tiene. Tampoco a que
productos es aplicable si al producto principal o también a los accesorios.
¿Hay alguna bibliografía que pueda consultar sobre esto?
RESPUESTA.
Buenas tardes. Lo que te están pidiendo es lo que se llama una Declaración
Ambiental de Producto (DAP) de acuerdo con la norma de referencia que establece
las reglas para las declaraciones ambientales de los productos de construcción.
(existen otras normas para las DAP de otros sectores productivos).
Una DAP en el sector de la construcción es un documento
donde se reflejan los impactos ambientales a la atmósfera, al suelo y al agua
que tiene la fabricación de un producto desde la “cuna” hasta la “tumba”, es
decir hasta sus fases finales de reutilización, reciclaje o destrucción.
Los impactos más comunes son el CO2, el consumo energético
total, el consumo energético no renovable y renovable, el potencial de
acidificación de eutrofización, de destrucción de la capa de ozono etc. etc.
Cada impacto se mide con unidades propias.
Para llegar a obtener una DAP de un producto de construcción
hay que realizar un enorme trabajo de consultoría mediante lo que se llama un
Análisis del Ciclo de Vida del producto. Se trata de un trabajo de consultoría
muy especializado que no se puede improvisar de un día para otro. Como este
trabajo es tan grande y caro, en algunos sectores productivos realizan DAPS
sectoriales (como por ejemplo hizo el sector del hormigón hace unos años).
Si quieres hacer algo en esta línea no te aconsejaría que lo
abordes por tu cuenta sino que consultes con alguna empresa especializada de
consultoría (hay muchas).
Si quieres profundizar más en lo que es una DAP consulta el
Google, Declaración Ambiental de Producto y veras que hay bastante información.
Somos un despacho de Arquitectos y nos ponemos en
contacto con ustedes porque estamos interesados en obtener información acerca
de la madera de Alerce Europeo. En concreto se trata de conocer qué clase de
reacción al fuego tiene, aplicado como revestimiento en techo y paredes.
Muchas gracias de antemano.
RESPUESTA
Hola, la
clase de Reacción al fuego de la normativa de MAE = D-s2,d0, que es la misma
que la de frisos (que es la que procede en este caso).
Nuestra empresa ha
realizado la instalación de un mobiliario y revestimiento de tablero en una
obra en Barcelona. En estos momentos existen deficiencias en las piezas
instaladas y no llegamos a acuerdo con el cliente sobre de quién es la
responsabilidad. Nosotros hemos emitido un informe al respecto que el cliente
no considera válido. Buscamos una empresa que realice una evaluación e informe
imparcial sobre los motivos de los daños en el material instalado para poder
aclarar la situación con nuestro cliente.
RESPUESTA.
Buenos Días
Hemos analizado las fotografías y efectivamente parece que el
producto ha mermado y se han manifestado las diversas patologías que son casi
siempre apertura de juntas y en un caso deformación.
El problema de abordar un peritaje de estas características es que
las circunstancias que propiciaron en su día esta situación ya no existen y por
tanto cualquier peritaje que se hiciera sería solo sobre la base de conjeturas,
suposiciones o sobre los comentarios que vosotros me hacéis.
Te comento algunos aspectos interesantes en relación con este
asunto:
Los tableros de fibras (también los de partículas) ignífugos se
hacen añadiendo ignifugantes a base de sulfatos o fosfatos. Estas sales
aumentan fuertemente el carácter higroscópico del tablero porque ellas mismas
son fuertemente higroscópicas. En consecuencia la puesta en obra de estos
productos debe ser mucho más cuidadosa que para un revestimiento normal. Si el
estado de humedad ambiental durante las obras es alto, el tablero absorbe
humedad que luego pierde cuando entran en marcha los sistemas de climatización
o cuando viene el tiempo cálido y se ventilan los recintos.
Las consecuencias son exactamente las que muestran las
fotografías.
Otra posibilidad (aunque te diría que remota) es que el tablero de
base se hubiera fabricado con exceso de humedad y la hubiera perdido
posteriormente. De nuestra experiencia y conocimiento de las fábricas de
tablero te puedo decir que el control que hacen los fabricantes sobre este
asunto es exhaustivo.
En el mes de enero de este año tuvimos un caso exactamente igual
que este. En un edificio de nueva planta de Madrid para sede de un importante
banco se instalaron bastantes elementos de carpintería de paso y revestimientos
realizados con tablero de fibras ignifugo y rechapado en distintas maderas.
Como el tiempo era lluvioso y frío y la obra no estaba
acondicionada, comenzaron a producirse los primeros problemas por hinchazón
(las puertas rozaban, o se deformaban y los paramentos lo mismo. Como la
empresa constructora no hacía caso de lo que le indicaba la carpintería, nos
llamaron para que realizáramos un peritaje y así lo hicimos. Medí humedades
relativas en el interior del orden del 75 % y tomamos muestras de tablero
tanto en el almacén de la empresa de carpintería como recortes tomados en
obra.
De esta forma se pudo demostrar que las condiciones de instalación
no eran adecuadas y que el tablero había absorbido en obra un par de puntos de
humedad respecto a la de fabricación. Un par de puntos son suficientes para que
el tablero aumente sus medidas del orden de 2 a 3 mm tanto en altura como en
anchura si los paños son grandes (2 metros o más)
Soy un fabricante de pavimentos de madera con sello de calidad AITIM. Tengo
un cliente que va a montar una tienda con nuestro material y tiene unos
peldaños en la misma madera. Me pide información sobre resbaladicidad para ver como lo
solucionamos. En
la documentación que dispongo veo que lo que nos afecta es el Codigo Técnico de
la Edificación, dado que es una norma de cumplimiento obligatorio.
En
el cuadro de “clases” exigible a suelos ¿Dónde estaríamos? Clase 0 (superficie
plana) / clase 1 (menor del 6%) / clase 2 (escaleras) …
Hace
tiempo hicimos unos ensayos de varios fabricantes ¿Se
podrían utilizar esos resultados o estamos obligados a hacer el ensayo?
RESPUESTA.
Hola. Tal
como yo lo interpreto en el CTE la clase 0 no puede usarse en los supuestos que
impone en Código y entre ellos están el uso comercial. El mínimo es clase 1 que
supone un coef. de Rd al deslizamiento (ensayo del péndulo) entre 15 y 35. Creo
que los suelos de madera barnizados con barnices normales están muy
próximos al 15 (normalmente entre 14 y 17). Eso es para superficies
horizontales.
Las
escaleras se consideran como superficies inclinadas (pendiente de 6 % o mayor)
por lo menos esa es la experiencia que yo tengo de como interpretan
estas cosas normalmente la DF de las obras. Para estas superficies se
requiere un Rd de entre 35 y 45 que esta muy lejos de poder cumplirse por
un suelo barnizado. Quizás con barnices especiales antideslizamiento (creo que
Bona y Lyssolen tienen algunos barnices con R al deslizamiento mejorada.
Los
ensayos que tu hiciste hace años junto con otros fabricantes dieron estos
resultados.
TU EMPRESA
Interior
Multicapa
Roble barnizado liso
16
Multicapa
Haya barnizada lisa
14
Multicapa
Roble barnizado
erosionado
29
En
cuanto a que te acepten estos resultados para una obra en particular lo veo
difícil, aunque eso dependerá en ultima instancia de quien tenga autoridad en
la obra y quiera o no aceptarlos, pero si me preguntas si se está aceptando
normalmente te diré que NO. Cada obra se considera como una cosa diferente con
un producto de parquet, especie, barniz, sistema de aplicación etc. que puede
arrojar valores diferentes en el ensayo del péndulo.
Soy de una empresa constructora. Según conversación telefónica envío este correo para
solicitar una justificación de cumplimiento mínimo para paredes y techos del multicapa utilizado como acabado: capa noble de 6mm de roble y grueso total de 17 mm,
densidad 650kg/m3, para justificar una C-s2,d0.
RESPUESTA.
Buenos Días. He estado analizando la normativa europea al respecto de los
revestimientos de paredes y techos. La norma europea armonizada (normas del
marcado CE) aplicable es la UNE-EN 14915 “Frisos y entablados de madera.
Características, evaluación de conformidad y marcado”, que se ha revisado
recientemente (editada en diciembre de 2013).
Como puedes ver en el cuadro que te adjunto en extracto (sacado
de la propia norma), la calificación máxima que se puede asignar SIN ENSAYO
a los revestimientos de paredes y techos es una D-s2, d0, que no cubre las
expectativas que me comentas en tu correo (C-s2, d0) y que al parecer te exigen
en la obra.
La clasificación D-s2, d0 de la tabla esta obtenida para productos
muy delgados con muy poca densidad (390 kg/m3), y montados con o sin cámara de
aire trasera.
El producto que me comentas de Mariano Hervás tiene bastante
espesor y además va chapado en 6 mm de roble (densidad > 700 kg/m3), por
tanto es muy posible que una vez ensayado alcance una clasificación C-s2, d0,
pero eso no deja de ser una “conjetura” o suposición mía, que lógicamente no
tiene validez.
Por tanto, me temo que la única vía para demostrar (y saber con
seguridad) si el producto que me indicas alcanza dicha clase será realizar un
ensayo, del producto con el sistema con que se vaya a instalar en la obra
(incluido el tipo de cabado).
Le remito este e-mail a modo de consulta. La actividad de
nuestra empresa es el recubrimiento de tableros con melamina y con chapa
de madera. Queremos valorar lo que nos supondría implementar el RE 305/2011,
según el sistema 4 para los pocos casos en que nuestro producto pueda ser usado
en la construcción. Para la declaración de prestaciones entendemos que
tendríamos que realizar los ensayos requeridos según la norma UNE-EN
13986:2004. Sería para soportes P2, P3, MDF, MDF.H y también ignífugos.
Según la norma EN 13986:2004 la
evaluación de la conformidad bajo el sistema 4 conlleva ciertas tareas en todos
los casos responsabilidad del fabricante.
TABLA ZA.2.4 (Página 49 EN
13986:2004)
TAREAS
CONTENIDO TAREA
APARTADOS A APLICAR
PARA LA EVALUACIÓN DE LA CONFORMIDAD
FABRICANTE
CPF
PARÁMETROS
RELATIVOS A LAS CARACTERÍSTICAS SEGÚN TABLAS
6.2
EIT
CARACTERÍSTICAS QUE
SEAN DE APLICACIÓN EN TABLAS
6.3
La norma 13986 especifica
claramente en su primer apartado (página 7) que no es aplicable a tableros
derivados de la madera para utilizaciones distintas a la construcción y en el
primer párrafo de este epígrafe “objeto y campo de aplicación” refleja que las
características que se especifican en la norma son aplicables a “tableros
derivados de la madera desnudos, recubiertos, rechapados o revestidos”. (Aunque
luego en las tablas no haga referencia a tableros rechapados o recubiertos con
melamina). Tenemos que entender que aunque nuestro producto llegue en muy pocos
casos a la construcción (distribuido fundamentalmente a fabricantes de muebles,
almacenistas, bricolajeros…) y aunque en las tablas no se haga referencia a
tableros recubiertos, por la observación anterior sí habría que ensayarlos o si
lo que se ensayan son los soportes como figura en la tabla (tablas 1-7). De ser
el caso de que se ensayan los soportes nuestros proveedores ya los tienen
ensayados y certificados y se entenderá que con esta declaración de
prestaciones valdría, aunque lo lógico tras una transformación entiendo que es
volver a ensayar, aunque hasta qué punto no está muy claro.
Respecto a los requisitos o
características de prestación en relación a si la utilización es interior o
exterior, si el uso es estructural o no estructural y si el ambiente es seco o
húmedo. Por ejemplo, nos aplicarían las tablas 4 y 5 donde figuran 11 y 13
características de prestación respectivamente, de las cuales te indica que sólo
4 y 6 respectivamente en sendas tablas serían ensayo obligatorio, pues son las
relativas a las clases técnicas y la relativa al formaldehído.
A continuación se especifican
los métodos para la determinación de las características de prestación,
que no son ni más ni menos que “ensayos” según las normas correspondientes. Y
se hace referencia a la norma 326-1 para la expresión y registro de resultados,
teniendo en cuenta el valor del parámetro que expresa cada característica de
prestación, que está recogido en la norma de las especificaciones técnicas. La
comparación de ambos permite evaluar la conformidad. Se hace referencia del
mismo modo a la frecuencia de ensayo.
Seguidamente se explica que el
control de producción en fábrica debe de hacerse mediante procedimientos,
inspecciones, ensayos y comprobaciones regulares, de las materias
primas, los equipos, los procesos productivos y los productos. Se mantendrá un
registro de los resultados según la norma 326-2.
Si nos fijamos en la tabla
adjunta al inicio del documento, la declaración de prestaciones según el
sistema 4, el fabricante deberá de llevar un CPF de los parámetros relativos a
las características; lo que entiendo es que el control de los parámetros relativos
a las características no puede hacerse si no es con ensayos ¿no? En
cuanto a los ensayos y la frecuencia de ensayos se establece en la tabla
12, se habla de ensayos cada 8 horas y para cada tipo y espesor ¿es viable sin
tener un laboratorio en tus instalaciones? El fabricante realizará un EIT de
las características de prestación de obligado cumplimiento al menos, en función
de la aplicación prevista y también deberá de realizar un ensayo inicial de la
densidad (EN 323) y del espesor (EN324-1 ó 325).
En cuanto a la vigilancia
continuada, según EN 326-2, para las características de prestación según
variables o atributos. Habla de una verificación bianual para el CPF.
Por último nos planteamos y nos preguntamos en cuanto a la norma UNE-EN
14323, y los ensayos para tableros recubiertos con melamina para uso interior,
quisiéramos saber cómo se aplica, es decir, si no es con el fin de la
declaración de prestaciones, pues no se hace referencia a la misma, si es para
las ISO o cuándo se aplicaría y si la deberíamos de estar aplicando de alguna
manera y de ser así también me gustaría tener precio de los ensayos a realizar.
Por supuesto aquí también se hace referencia a parámetros que es preciso
ensayar en laboratorio.
Ya disculpará la densidad de este e-mail y después de todo esto
quisiéramos que nos asesorase en cuánto a lo que a juicio de Aitim sería más
correcto hacer y la forma de desarrollarlo, si es que hay que hacer todos esos
ensayos o si se podrían hacer menos o cómo.
RESPUESTA.
Buenos Días. En principio, de las escasas
aplicaciones en que puedan utilizarse sus productos en la construcción, está la
posibilidad de que sea utilizado efectivamente como revestimiento de techos o
paredes de forma permanente en un edificio.
En ese caso les afectaría el
marcado CE de su producto fundamentalmente por la reacción al fuego.
Para ello deberían vdes partir de
un material de base (bien tablero de fibras o partículas) que tenga una
determinada resistencia al fuego (los fabricantes conocen sobradamente sus
productos) y por supuesto el marcado CE que lo refrende.
A partir de ahí, vdes rechapan o
recubren los tableros con materiales plásticos (melamínas, PVC, estratificados
de alta presión, etc.) por lo que están claramente introduciendo en una etapa
del proceso de fabricación una modificación que puede influir positivamente o
negativamente en la reacción al fuego del tablero de base y por tanto
les afecta el marcado CE.
Consultado internamente en Aitim,
entendemos que les sería aplicable un sistema de evaluación de
conformidad de tipo 3. Esto quiere decir que deberían vdes ensayar
externamente en un laboratorio acreditado la reacción al fuego de las
distintas configuraciones de tablero que vdes fabriquen (es decir las
combinaciones de material de base y material de recubrimiento).
Por ora parte deberían vdes
implantar un control interno (que no será auditado por tercera parte, es decir
externamente) que sería por tanto bajo su exclusiva responsabilidad. Ese
control interno debería afectar exclusivamente a la propiedad de reacción al
fuego y su objetivo sería que pudieran vdes garantizar en el tiempo que no
cambia la reacción al fuego del tablero rechapado por vdes, respecto a la
calificación obtenida en los ensayos.
También entendemos internamente en
AITIM (aunque no se lo podemos asegurar al 100 x 100) que su sistema de control
interno no debería extenderse al resto de propiedades del tablero
(cohesión interna, hinchazón, durabilidad, propiedades mecánicas, formaldehído
etc.), sobre la base de que esas propiedades ya deben venir garantizadas por el
fabricante del tablero de base, salvo que alguna de esas propiedades se vea
también influenciada por el rechapado (lo cual entendemos que no es así o es
muy improbable, y que en todo caso mejorarían las propiedades del tablero de
base).
Finalmente comentarles que la atención por parte de AITIM para
este tipo de consultas es exclusivamente para empresas asociadas (lo cual no es
su caso) lo que pongo en su conocimiento en el caso de futuras consultas.